- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Mikor vonják le a fémalkatrész-beszállítók az automatizált összeszerelés gyártási hatékonyságát?
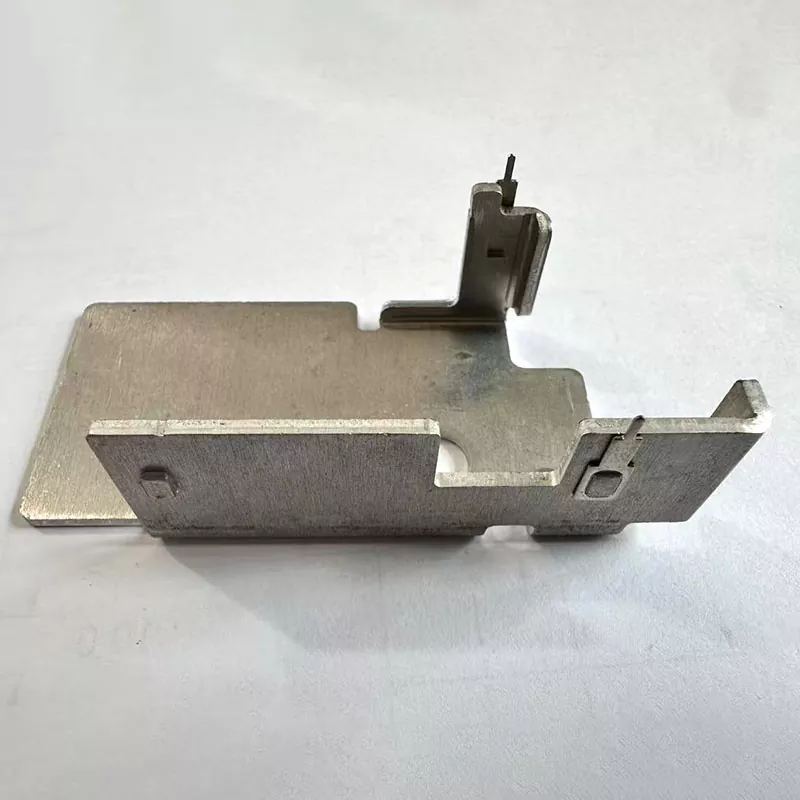
Az autóipari rendszergyártók, a fogyasztói elektronikai márkák és az ipari szekrények EPC vásárlói gyakran négy költséges szűk keresztmetszettel szembesülnek, amikor nem professzionális lemezhajlító gyártókkal együttműködnek: az ellenőrizetlen visszarugaszkodás és az instabil hajlítási szögek hatalmas kézi korrekciós munkát hoznak létre az automatizált összeszerelő sorokon; a DFM tervezési útmutatás nélküli beszállítók a tervezés korai szakaszában rejtett szerkezeti hibákat hagynak maguk után; a szétszórt hajlítási, felületkezelő és tesztelő gyárak megszakítják a tételek nyomon követhetőségi láncait, és késleltetik a tengerentúli gyári auditokat; Az alacsony minőségű szerszámok megkarcolják az alkatrészek felületét, és növelik a késztermékek visszautasítási arányát. A Lijingda egy gyári tető alatt integrálja a CNC hajlítást, a professzionális folyamattervezést és a teljes minőségellenőrzést, rögzítve a ±0,5°-os rendkívül szoros hajlítási tűrést, miközben korai tervezési optimalizálási szolgáltatást nyújt, kiküszöbölve az összeszerelési utómunkálatokat, a tervezési hibákat és az audit stagnálását a határokon átnyúló fémalkatrész-vásárlók számára.
1. A CNC dinamikus rugózás kompenzációja stabilizálja a szögtűrést a pilóta nélküli összeszereléshez
A közönséges hajlítóberendezésekből hiányoznak a valós idejű anyagrugózási kompenzációs algoritmusok; a különböző acél, alumíniumötvözet lemezek inkonzisztens rugalmas visszapattanást hoznak létre az alakítás után, így a hajlítási szögek ±1°-nál nagyobbak. A robot automatikus összeszerelése során a rosszul beállított, hajlított konzolok nem tudnak a megfelelő rögzítőelemekbe rögzülni, ami arra kényszeríti a gyárakat, hogy többletmunkásokat bízzanak a kézi vágásra és a napi teljesítmény levágására. A Lijing teljesen digitális CNC hajlítógépeket szerel fel anyagspecifikus visszapattanó kalibrációs modulokkal, előre beállított kompenzációs paraméterekkel rozsdamentes acél, hidegen hengerelt acél és alumínium nyersdarabokhoz. A tömeggyártási vizsgálati adatok igazolják, hogy az összes kész hajlító alkatrész szögtűrése ±0,5°-on belül marad, így tökéletesen megfelel a nagysebességű, pilóta nélküli összeszerelő állomás pozicionálási szabványainak, és több mint 60%-kal csökkenti az összeszerelő utómunkálatokat.
2. A DFM vezető mérnökei kiküszöbölik a rejtett hajlítási hibákat a rajz felülvizsgálati szakaszában
A legtöbb fémfeldolgozó szállító csak a benyújtott rajzokat hajtja végre szakmai folyamatértékelés nélkül; ésszerűtlen hajlítási sugár, túl keskeny karima és szemcseirányú kialakítás repedést, gyűrődést okoz a tömeggyártás után, és arra kényszeríti az ügyfeleket, hogy újból kinyissák a formákat és felfüggesztjék az alkatrészellátási ciklusokat. A gyár vezető fémlemezmérnökeiből álló csapata ingyenes DFM-optimalizálást végez az összes RFQ-hoz, beállítja a hajlítási elrendezést, a nyersdarab méretét és az átmeneti radiánt az anyag rugalmassága alapján a formális formagyártás előtt. A korai tervezési beavatkozás elkerüli a gyártás utáni penész-felülvizsgálatot és a rendelési késleltetési veszteségeket, jelentősen lerövidítve az új termékminta iterációs ciklusát az autóipari és elektronikai K+F csapatok számára.
3. A teljes zárt hurkú gyártás teljes kötegelt anyag nyomonkövetési fájlokat valósít meg
A hajlítás, polírozás és bevonat decentralizált kiszervezése lehetetlenné teszi a nyers MTC-tanúsítványok, a hajlítási folyamatok nyilvántartásai és a kész vizsgálati adatok egységes tételarchívumba történő integrálását. Az európai és észak-amerikai márkaauditorok a teljes nyomon követhetőségi dokumentumok nélkül szüneteltetik a beszállítói minősítések felülvizsgálatát. A Lijingda hajlítóalkatrészek minden tétele rögzíti a nyersacél kemenceszámokat, a CNC hajlítási paraméternaplókat és a végső méretvizsgálati jelentéseket, teljes angol nyelvű audit dokumentumcsomagokat állítva össze a szállítmányokkal együtt. Az integrált nyomon követhetőségi adatok segítségével a vásárlók átmennek egy harmadik féltől származó gyári ellenőrzésen, további anyagvizsgálati költségek nélkül.
4. A polírozott dedikált szerszámok elkerülik a felületi karcolódást a hajlítás utáni formázás után
A kopott, polírozatlan általános matricák hajlítás közben mély bemélyedéseket és karcolásnyomokat hagynak az alkatrészek felületén; a karcos konzolok és alvázkeretek nem felelnek meg a csúcsminőségű elektronikai és autóipari késztermékek megjelenésének ellenőrzésén, ami magas gyártási hulladékköltséget eredményez. Minden hajlító lyukasztó és V-matrica tükörpolírozást alkalmaz a formális gyártás előtt, eltávolítható védőfóliával az érintkező felületeken a súrlódási nyomok eltávolítása érdekében. Még a vékony dekoratív alumínium hajlító alkatrészek is sima, karcmentes felületeket tartanak fenn másodlagos polírozási eljárások nélkül, csökkentve ezzel az OEM-gyártók utólagos felületkezelési költségeit.
5. A többötvözet illeszkedése egyensúlyt teremt a könnyű szerkezet és a mechanikai merevség között
Az egyetlen univerzális lemezanyag nem képes kielégíteni a vékony elektronikus hűtőbordák és a nehéz autóvázkonzolok eltérő terhelési igényeit. A túl vastag lemezek megnövelik a teljes termék súlyát, míg a vékony lemezek könnyen deformálódnak hosszú távú vibrációs terhelés hatására. A gyár az ügyfél terhelési paraméterei szerint osztja ki a célzott fém nyersdarabokat: vékony alumínium az elektronikus hőleadó keretekhez, közepesen hidegen hengerelt acél a szekrénytartókhoz, vastag rozsdamentes acél a jármű szerkezeti konzolokhoz. Az optimalizált lemezvastagság megőrzi a megfelelő hajlítószilárdságot, miközben megvalósítja a könnyű termékcélokat, csökkentve a késztermékek teljes anyagköltségét a berendezésmárkák esetében.
6. Az egyablakos hajlítás és utókezelés lerövidíti a határokon átnyúló megrendelések szállítási ciklusát
Azok a beszállítók, amelyek csak csupasz hajlított félkész termékeket kínálnak, arra kényszerítik a vásárlókat, hogy a bevonatolási, porfestési és sorjázási szolgáltatásokat a harmadik felek műhelyeitől elkülönítve szerezzék be, ami több mint 10 munkanappal meghosszabbítja a megrendelés teljes átfutási idejét. A Lijingda belsőleg integrálja a hajlítási, sorjázási, homokfúvási és többtípusú felületbevonat gyártósorokat, és egyetlen üzemben fejezi be az összes feldolgozási kapcsolatot külső kiszervezés nélkül. Az egységes gyártásütemezés felgyorsítja a tömeges rendelések kiszállítását, segítve az OEM-márkáknak a fémalkatrészek készletezését a szezonális termelési hullámok előtt.